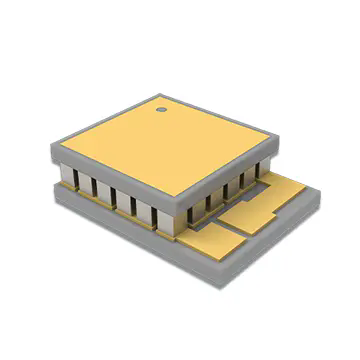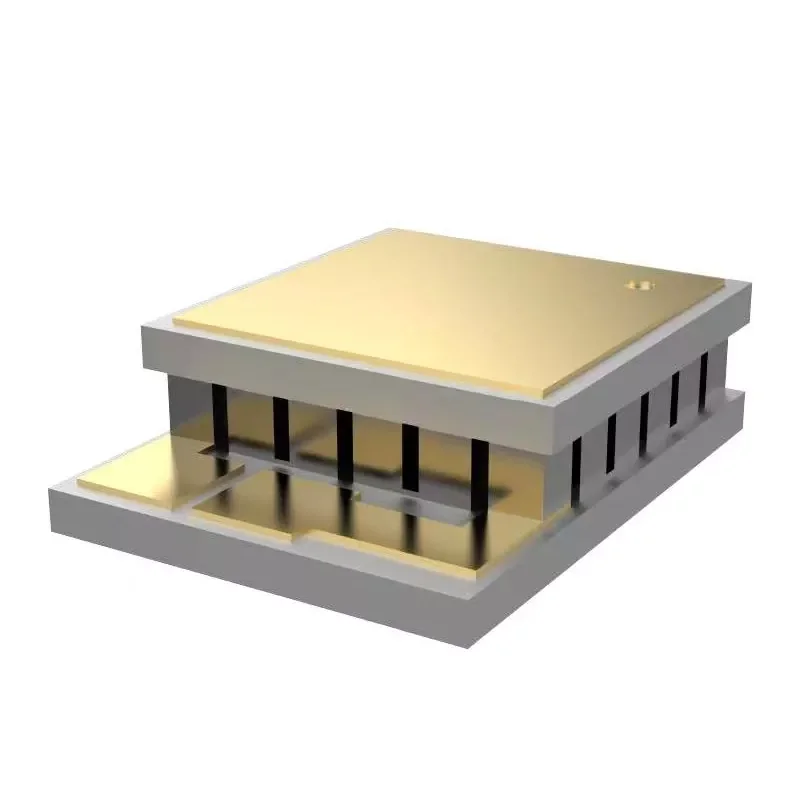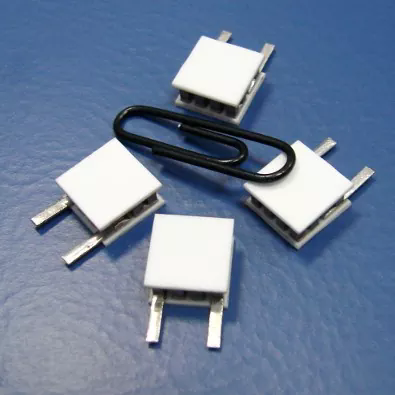
Абстрактный:Технология термоэлектрического охлаждения стала незаменимой для управления температурным режимом в микроэлектронике, оптической связи и медицинских устройствах. Тем не менее, потолок производительности любого модуля TEC в конечном итоге определяется его материалом. В этой статье рассматривается, почемуЭкструдированные термоэлектрические материалыстали превосходной альтернативой традиционным слиткам зонной плавки, благодаря их плотной текстурированной микроструктуре, повышенной механической прочности и критической способности выдерживать толщину стружки до 0,2 мм. Посредством сравнительного анализа производственных процессов, данных о механических свойствах и тематических исследований применения дискуссия демонстрирует, как технология экструзии устраняет давний компромисс между термоэлектрической эффективностью и механической прочностью.
- Что отличает экструдированные термоэлектрические материалы от альтернатив зонной плавки?
- Как процесс экструзии создает плотную текстурированную структуру?
- Почему механические свойства определяют минимальный размер модуля TEC
- Порог 0,2 мм: возможность изготовления сверхтонких чипов
- Области применения, требующие экструдированных термоэлектрических материалов
- От слитка к модулю: производственные возможности и контроль качества
- Часто задаваемые вопросы
Что отличает экструдированные термоэлектрические материалы от альтернатив зонной плавки?
Выбор между экструзией и зонной плавкой — это не просто вопрос производственных предпочтений. Он определяет весь последующий производственный процесс термоэлектрических охладителей — от того, как слитки нарезаются на пластины, насколько тонкими могут быть измельчены эти пластины и сколько из них выдерживают стадию нарезки кубиками без разрушения.
Зонная плавка уже давно является эталоном для получения монокристаллов на основе Bi₂Te₃ высокой чистоты. Процесс направленной затвердевания выравнивает зерна вдоль оси роста, обеспечивая превосходную подвижность носителя. Однако само это выравнивание создает структурную уязвимость. Кристаллы Bi₂Te₃ легко раскалываются вдоль базовой плоскости, а это означает, что во время резки, утончения и сборки материал склонен к сколам и расслоению, особенно когда целевая толщина падает ниже 0,5 мм.
Экструзионная обработка идет по принципиально иному пути. Начиная с механически легированных или предварительно спрессованных порошков, материал продавливается через матрицу при повышенной температуре, подвергая его серьезной пластической деформации. Эта деформация не просто придает материалу форму; он перестраивает внутреннюю архитектуру зерна. В результате получается плотное мелкозернистое тело с контролируемой кристаллографической текстурой, которое сохраняет анизотропные транспортные преимущества Bi₂Te₃, одновременно значительно улучшая механическую целостность.
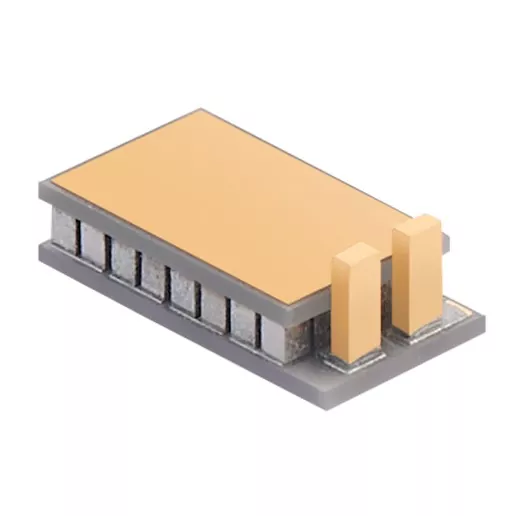
Практические последствия значительны. Там, где слитки зонной плавки могут обеспечить приемлемые характеристики в стандартных ТЭО-модулях с высотой ножек 1,0–1,5 мм, материалы, полученные экструзией, открывают двери для модульных архитектур, которые ранее были непрактичными: микро-ТЭО с высотой ножек 0,2 мм, многоступенчатые каскады, требующие точной согласованности размеров каждого элемента, и решения для тонкопленочного охлаждения для фотонных устройств.
Как процесс экструзии создает плотную текстурированную структуру?
Понимание микроструктурной трансформации во время экструзии необходимо для понимания того, почему эти материалы ведут себя по-разному при последующей обработке. Механизм основан на динамической рекристаллизации — процессе, при котором зерна зарождаются и растут заново, в то время как материал все еще подвергается деформации.
Измельчение зерна посредством пластической деформации
Во время горячей экструзии заготовка испытывает сильную деформацию сдвига при прохождении через матрицу. Эта энергия деформации вызывает динамическую рекристаллизацию, заменяя исходную крупнозернистую структуру измельченной, равноосной или слегка удлиненной сеткой зерен. Исследования соединений на основе Bi₂Te₃ p-типа, полученных методом горячей экструзии, показали, что скорость экструзии напрямую определяет баланс между рекристаллизацией и ростом зерна. При контролируемой скорости 1,0 мм/мин можно достичь среднего размера зерна до 1,53 мкм, что сопровождается высокой плотностью малоугловых границ зерен.
Эти малоугловые границы имеют решающее значение. В отличие от большеугловых границ, которые рассеивают носители заряда и ухудшают электропроводность, малоугловые границы сохраняют подвижность носителей, но при этом способствуют рассеянию фононов, тем самым подавляя решеточную теплопроводность. Эта двойная функция позволяет экструдированным материалам сохранять термоэлектрические характеристики, конкурентоспособные по сравнению с аналогами, полученными методом зонной плавки, при этом приобретая значительную механическую прочность.
Контроль текстур и управление анизотропией
Bi₂Te₃ — слоистый материал, его термоэлектрические свойства сильно анизотропны. Направление в плоскости (перпендикулярно оси c) демонстрирует гораздо более высокую подвижность носителей, чем направление в поперечной плоскости. При экструзионной обработке эта анизотропия используется путем выравнивания оси c преимущественно вдоль направления экструзии, создавая так называемую текстуру волокна.
Степень текстуры количественно определяется коэффициентом ориентации F, который находится в диапазоне от 0 (случайный) до 1 (идеально выровненный). Благодаря тщательному контролю температуры и скорости экструзии для материалов p-типа были достигнуты значения F 0,28–0,41. Было показано, что для Bi₂Te₃ n-типа выравнивание направления экструзии с исходной плоскостной текстурой по меньшей мере удваивает степень текстуры, обеспечивая подвижность носителей при комнатной температуре 263 см²В⁻¹с⁻¹ и коэффициент мощности, приближающийся к 47,3 мкВтсм⁻¹К⁻².
Сравнение внутренних структур
| Элемент сравнения | Экструдированные материалы Bi₂Te₃-Sb₂Te₃ | Материалы для традиционной зонной плавки |
|---|---|---|
| Внутренняя структура | Плотная текстурированная структура | Направленная кристаллическая структура |
| Механическая обработка | Повышенная устойчивость при резке и утончении | Более чувствителен к дефектам, связанным с расщеплением. |
| Производство тонких чипов | Поддерживает компоненты TEC толщиной 0,2 мм. | Сложнее для ультратонкой обработки. |
| Консистенция материала | Контролируемая однородность текстуры | Зависит от условий роста кристаллов |
| Приложения | Micro TEC, многоступенчатый TEC, прецизионное охлаждение | Обычные приложения TEC |
Почему механические свойства определяют минимальный размер модуля TEC
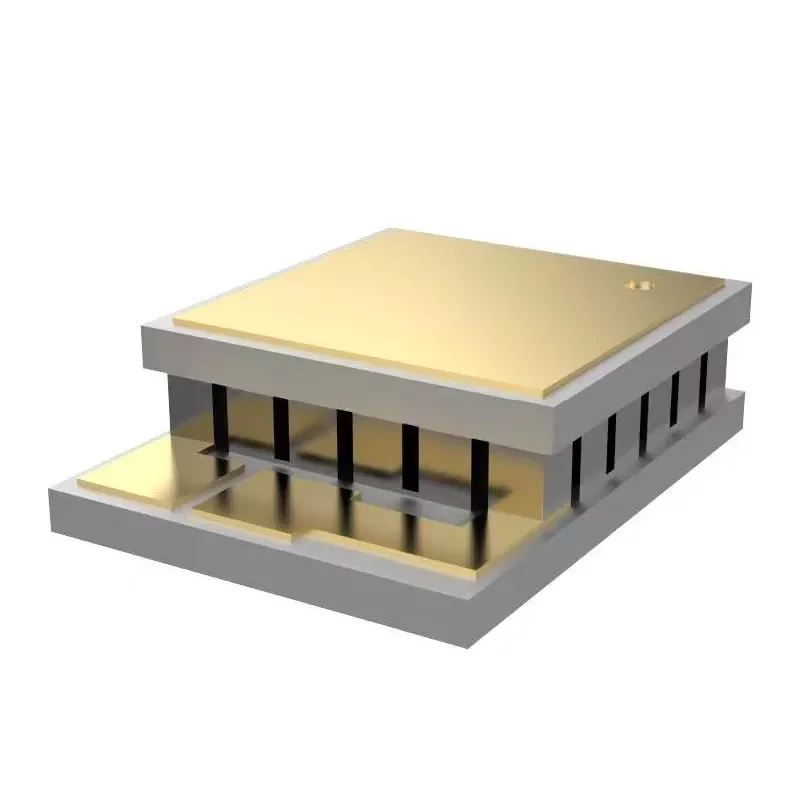
В конструкции термоэлектрического холодильника существует простое соотношение, определяющее, насколько маленьким может стать модуль: минимальная высота опоры ограничена механической прочностью материала. Термоэлектрическая ножка, слишком тонкая для ее площади поперечного сечения, сломается во время пайки, нарезки кубиками или термоциклирования. Это не теоретическая проблема — это основное узкое место в миниатюризации ТЭО.
Процесс экструзии напрямую устраняет это ограничение. За счет уменьшения размера зерна и введения дислокаций высокой плотности экструзия существенно повышает прочность как на сжатие, так и на сдвиг по сравнению с материалом зонной плавки.
Профили механических свойств N-типа и P-типа
| Механическое свойство | Материал N-типа | Материал P-типа |
|---|---|---|
| Прочность на сжатие (МПа) | 54.0 | 66.0 |
| Прочность на сдвиг (МПа) | 16.0 | 21.0 |
| Модуль Юнга (ГПа) | 47.0 | 42.0 |
| Коэффициент Пуассона | 0.30 | 0.30 |
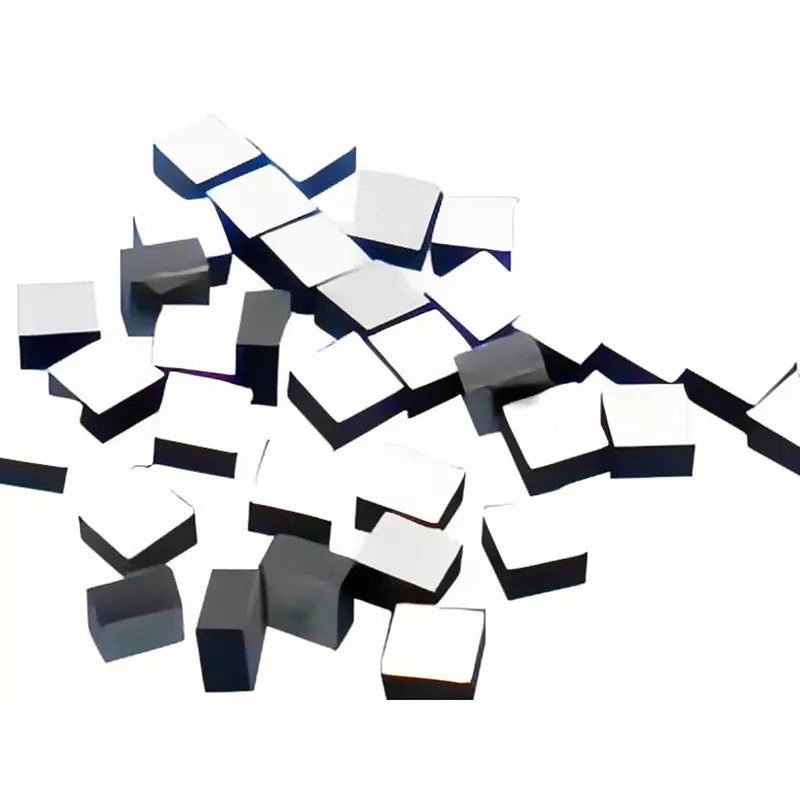
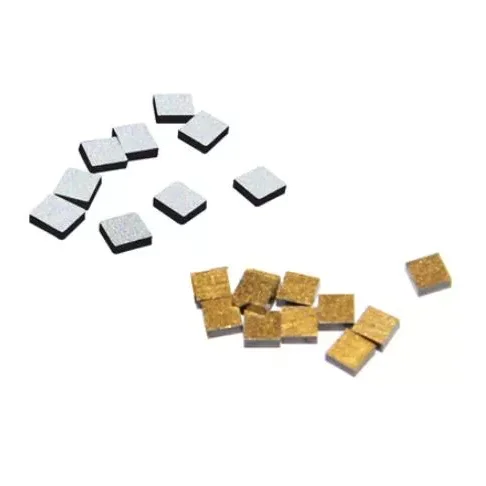
Эти значения представляют собой существенный запас по сравнению с тем, что обычно требуется для обработки тонких кристаллов. Для сравнения, сообщалось о соединениях на основе Bi₂Te₃ p-типа, подвергнутых горячей экструзии, с прочностью на сжатие, достигающей 189–226 МПа, и прочностью на изгиб 126–139 МПа, в зависимости от условий экструзии. Эти улучшенные свойства позволяют разрезать микрочастицы размером всего 100 × 100 × 200 мкм³ без разрушения.
Надежность при термическом цикле
Механическая прочность также определяет долговременную надежность при термоциклировании. Когда модуль TEC работает, термоэлектрические ножки подвергаются повторяющимся циклам нагрева и охлаждения. Границы зерен действуют как слабые места, где могут зарождаться и распространяться микротрещины. Мелкозернистая, плотносвязанная структура, полученная экструзией, распределяет термические напряжения более равномерно, чем склонная к расколу кристаллическая структура материала зонной плавки, улучшая устойчивость к циклической усталости.
Порог 0,2 мм: возможность изготовления сверхтонких чипов
Способность обрабатывать термоэлектрический материал толщиной 0,2 мм — это не просто производственная диковинка — это технология, лежащая в основе нового поколения компактных охлаждающих устройств. При такой толщине термоэлектрическая опора имеет соотношение высоты к ширине, приближающееся к 1:1 для типичных геометрий элементов, что означает, что структурная нагрузка во время сборки преимущественно сжимающая, а не изгибающая.
Три фактора делают экструзию подходящим процессом для этого режима толщины.
Сниженная чувствительность к расщеплению
Зонноплавленный Bi₂Te₃ легко раскалывается по базовой плоскости. Когда пластина становится тоньше примерно до 0,5 мм, даже незначительные напряжения при обращении могут вызвать появление трещин скола, которые распространяются по всему элементу. Процесс экструзии нарушает этот путь расщепления, вводя неправильно ориентированные зерна и границы с малым углом, которые препятствуют распространению трещин. В результате получается материал, который может выдерживать механическое воздействие при нарезке кубиками, сборке методом «взять-поместить» и пайке без катастрофического разрушения.
Контролируемая текстура для единообразного нарезания кубиками
В многоэлементных ТЭП-модулях каждая ветвь должна иметь практически одинаковые электрические и тепловые характеристики. Если ориентация текстуры варьируется от элемента к элементу, эффективность охлаждения модуля становится непредсказуемой. Экструзия позволяет получить слитки с однородной текстурой по всей длине, гарантируя, что элементы, вырезанные из разных положений внутри одного слитка, будут иметь одинаковые свойства. Такая согласованность особенно важна в многоступенчатых конфигурациях ТЭО, где сотни элементов должны работать в тепловом балансе.
Совместимость технологического оборудования
Механическая прочность экструдированного материала также влияет на выбор последующего оборудования. Поскольку материал устойчив к сколам, производители могут использовать более высокие скорости подачи во время изготовления пластин и нарезки кубиками, что сокращает время и стоимость обработки. Аналогичным образом, автоматизированные системы захвата и размещения могут обрабатывать более тонкие элементы с меньшим риском поломки, что позволяет повысить производительность сборочных линий.
Области применения, требующие экструдированных термоэлектрических материалов
Технические преимущества экструзии превращаются в ощутимые преимущества в нескольких областях применения, где необходимы тонкие и надежные термоэлектрические элементы.
Оптическая связь и охлаждение лазерных диодов
Оптические трансиверы и лазерные диоды чрезвычайно чувствительны к температуре. Дрейф длины волны, снижение выходной мощности и ускоренная деградация — все это является результатом неадекватного термоконтроля. Например, в оптических модулях 5G термоэлектрические охладители должны поддерживать температуру лазерных чипов в пределах жестких допусков при установке в корпуса, размер которых измеряется в миллиметрах.
Возможность изготовления тонкого чипа толщиной 0,2 мм напрямую соответствует этому требованию. Термоэлектрические материалы на основе Bi₂Te₃, полученные горячей экструзией, были проверены в приложениях оптических модулей, продемонстрировав эффективный контроль температуры фотонных чипов с потенциалом для интеграции в системы связи, лазерные и инфракрасные системы. Высокая прочность материала на сжатие гарантирует, что термоэлектрические ножки выдержат процессы пайки и сборки, используемые при производстве трансиверов, где несоответствие теплового расширения может привести к разрушению более слабых материалов.
Многоступенчатые конструкции ТЭП
Многоступенчатые термоэлектрические охладители состоят из нескольких слоев термоэлектрических элементов для достижения перепада температур, которого не может достичь одна ступень. Каждая дополнительная ступень увеличивает мощность теплоотвода и достижимую величину ΔT, но также создает новые механические проблемы. Элементы более высоких ступеней должны быть тоньше и обеспечивать согласованность характеристик с элементами более низких ступеней.
Технология экструзии была применена специально для изготовления термоэлектрических ветвей твердотельных многоступенчатых охладителей, работающих при температурах примерно до 140 К. Механические свойства экструдированного материала, в частности его устойчивость к разрушению при сборке плотноупакованных многослойных структур, делают эти каскадные конструкции технологичными.
Медицинский и лабораторный контроль температуры
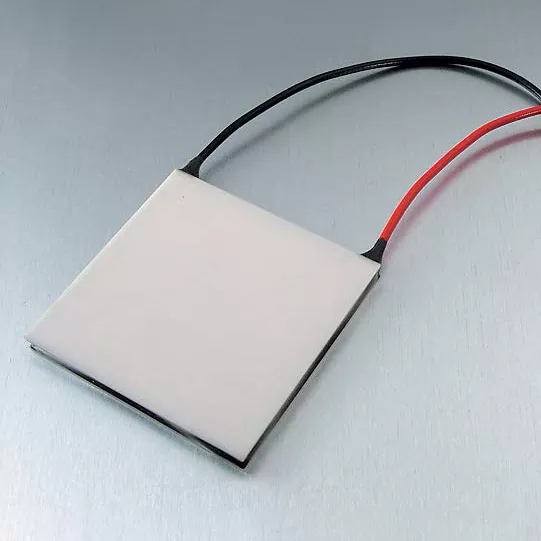
Термоэлектрические охладители широко используются в медицинских холодильных системах, лабораторных приборах и исследовательском оборудовании, где точное регулирование температуры имеет решающее значение. Область применения варьируется от поддержания стабильности реагентов в диагностических устройствах до контроля температуры проб в аналитических приборах.
В этих условиях термоэлектрический материал должен обеспечивать как тепловые характеристики, так и долгосрочную надежность. Экструдированные материалы Bi₂Te₃-Sb₂Te₃ предлагают необходимое сочетание: термоэлектрические характеристики, близкие к комнатной температуре, сравнимые с материалами зонной плавки, в сочетании с механической прочностью, обеспечивающей стабильную работу в течение тысяч термических циклов.
Управление температурным режимом в промышленности и полупроводниках
Экструдированные слитки большого диаметра, доступные диаметром до 35 мм и длиной 120 или 240 мм, используются в промышленном производстве ТЭО, где требуются более крупные охлаждающие элементы. Приложения включают локализованное управление температурным режимом в полупроводниковом оборудовании, электронных системах охлаждения и промышленных устройствах контроля температуры. Масштабируемость экструзионной обработки позволяет производителям производить слитки в объемах, которые были бы непрактичны при использовании методов выращивания монокристаллов.
От слитка к модулю: производственные возможности и контроль качества
Производство экструдированных термоэлектрических материалов требует комплексного производственного подхода, который включает подготовку материала, экструзионную обработку, изготовление элементов и сборку модулей. Каждый этап необходимо контролировать, чтобы поддерживать микроструктурные характеристики, которые придают экструдированным материалам их эксплуатационные преимущества.
Подготовка материала и экструзия
Процесс начинается с приготовления композиций твердых растворов Bi₂Te₃-Sb₂Te₃ с тщательным контролем стехиометрии и уровней легирующих примесей для достижения желаемого типа и концентрации носителя. Подготовленный материал затем консолидируется и экструдируется в условиях контролируемой температуры и скорости деформации. Параметры экструзии — температура, скорость и степень обжатия — определяют размер зерна, интенсивность текстуры и плотность дефектов, которые влияют на термоэлектрические и механические свойства.
Обработка и сборка элементов
После экструзии слиток перерабатывается в термоэлектрические элементы посредством наплавки, нарезки кубиками и подготовки поверхности. Повышенная механическая прочность экструдированного материала позволяет производить агрессивное утончение до 0,2 мм и точную нарезку кубиками с высокой производительностью. Затем элементы металлизируются, паяются и собираются в модули. Проверка качества включает проверку размеров, измерение электрических свойств и испытание тепловых характеристик.
Производственное оборудование
Полная линия по производству экструдированных термоэлектрических материалов и модулей включает в себя:
- Печь для погружения в олово: для пайки концов элементов.
- Вибрационная формовочная машина: для точного позиционирования элементов.
- Сварочный аппарат: Для электрического соединения.
- Печь: Для отверждения и термической обработки.
- Дозатор: Для нанесения клея.
- Автоматическая запечатывающая машина: для инкапсуляции модулей.
- Автомат для резки: для нарезки вафель и нарезки кубиками.
- Машина для затвердевания: для формирования паяного соединения.
- Оборудование для пайки оплавлением: для высоконадежной пайки.
- Полностью автоматическая печатная машина: для рисунков металлизации.
Часто задаваемые вопросы
В чем основное преимущество экструзии перед зонной плавкой термоэлектрических материалов?
Экструзия позволяет получить плотную, мелкозернистую текстурированную структуру, которая обеспечивает механическую прочность, превосходящую монокристаллы зонной плавки. Это преимущество в прочности позволяет производить обработку до более тонких размеров — до 0,2 мм — без разрушения во время резки, утончения или сборки, сохраняя при этом термоэлектрические характеристики, конкурентоспособные с материалами зонной плавки.
Могут ли экструдированные термоэлектрические материалы соответствовать термоэлектрическим характеристикам монокристаллов?
Да. Благодаря контролируемой ориентации текстуры и измельчению зерен экструдированные материалы на основе Bi₂Te₃ достигают подвижности носителей и коэффициента мощности, сравнимого с образцами зонной плавки. Мелкозернистая структура также приводит к дополнительному рассеянию фононов, что может снизить теплопроводность решетки, потенциально улучшая общий показатель качества.
Какую толщину стружки можно надежно производить из экструдированных слитков?
Экструдированные материалы Bi₂Te₃-Sb₂Te₃ позволяют изготавливать термоэлектрические чипы толщиной до 0,2 мм. Эта возможность обеспечивается прочностью материала на сжатие (54–66 МПа) и сдвигом (16–21 МПа), которые обеспечивают достаточную структурную целостность для сверхтонкой обработки и автоматизированной сборки.
Подходят ли экструдированные материалы для многоступенчатых конфигураций ТЭО?
Абсолютно. Многоступенчатые ТЭП требуют стабильной работы многих элементов и механической прочности при штабелировании. Однородная текстура и высокая механическая прочность экструдированных материалов делают их пригодными для этих целей, а технология экструзии была специально применена для изготовления ножек многоступенчатых охладителей, работающих при температурах до ~140 К.
Какие размеры слитков доступны для экструдированных термоэлектрических материалов?
Стандартные размеры экструдированных слитков включают длину 120 мм и 240 мм, диаметры 25 мм, 30 мм и 35 мм. Эти размеры позволяют производить как элементы micro-TEC, так и более крупные компоненты промышленного охлаждения.
Готовы узнать, как экструдированные термоэлектрические материалы могут повысить производительность вашего производства ТЭО и сделать архитектуру устройств более тонкой?
Связаться с нами